กัดอลูมิเนียมแล้วโก่ง แก้และป้องกันอย่างไร
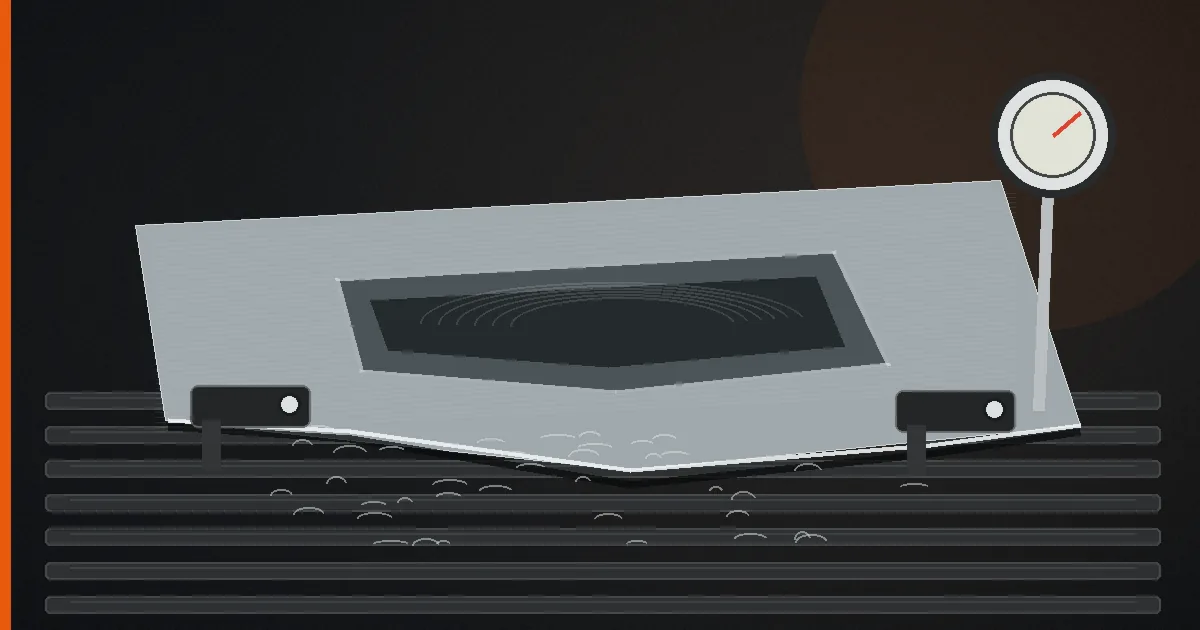
กัดอลูมิเนียมแล้วโก่ง ต้องแก้อย่างไร
คำตอบตรง ๆ: อย่าพยายามแก้ด้วยการขันปากกาหรือฟิกซ์เจอร์ให้แน่นขึ้นอย่างเดียว เพราะชิ้นงานอาจดูตรงตอนถูกจับ แต่จะดีดกลับเมื่อปลดออก วิธีลดการโก่งที่ต้นเหตุคือเลือกวัสดุสภาวะคลายความเค้น เช่น T651 เมื่อสเปกรองรับ กัดเนื้อสองด้านอย่างสมดุล ใช้ฟิกซ์เจอร์ที่รองรับทั่วถึง เหลือเนื้อสำหรับเก็บผิว และวัดชิ้นงานหลังคลายแรงจับแล้วเสมอ
อาการนี้พบมากในเพลตบาง งาน pocket ลึก และชิ้นงานที่กัดเนื้อออกจากด้านเดียวจำนวนมาก บทความนี้แยกให้ชัดว่าอะไรเกิดจากแรงเค้นในวัสดุ อะไรเกิดจากแรงจับหรือความร้อน และควรวางลำดับงานอย่างไรเพื่อไม่ให้แก้งานวนซ้ำ
ทำไมชิ้นงานถึงตรงบนเครื่อง แต่โก่งเมื่อถอดออก
แผ่นอลูมิเนียมอาจมี ความเค้นตกค้าง (residual stress) จากการผลิตและการปรับสภาพความร้อน แม้ภายนอกจะยังแบน เมื่อกัดเอาเนื้อด้านหนึ่งออก สมดุลของความเค้นเปลี่ยนและชิ้นงานจึงบิดหรือแอ่นได้ ขณะเดียวกัน แรงจากปากกาหรือแคลมป์อาจกดชิ้นงานที่เดิมโก่งให้แนบโต๊ะ พอปลดจับชิ้นงานก็คืนรูป
สาเหตุหลักจึงต้องแยกเป็น 4 กลุ่ม
- ความเค้นตกค้างในวัตถุดิบ — เห็นผลชัดเมื่อกัดเนื้อออกมากหรือไม่สมมาตร
- แรงจับมากหรือไม่สม่ำเสมอ — ชิ้นงานถูกบังคับให้ตรงเฉพาะตอนอยู่บนฟิกซ์เจอร์
- ความร้อนสะสมระหว่างกัด — คมตัดไม่เหมาะ เศษระบายไม่ทัน หรือกัดต่อเนื่องจุดเดิมจนเกิดการขยายตัวเฉพาะที่
- ความแข็งเกร็งของชิ้นงานลดลง — เมื่อผนังหรือพื้นบางลง แรงตัดเท่าเดิมก็ทำให้ชิ้นงานยุบตัวได้ง่ายขึ้น
สมาคมอลูมิเนียมอธิบายระบบ temper และมาตรฐานการกำหนดสภาวะวัสดุไว้ในหน้า Aluminum Association Standards ส่วนข้อกำหนดแผ่นและเพลตอลูมิเนียมใช้อ้างอิงตามมาตรฐานผลิตภัณฑ์ เช่น ASTM B209/B209M โดยต้องตรวจฉบับและข้อกำหนดที่ระบุในใบสั่งซื้อจริง ไม่ควรสรุปคุณภาพวัตถุดิบจากเลขเกรดเพียงอย่างเดียว
เช็กต้นเหตุก่อนเปลี่ยนโปรแกรม CNC
| อาการที่พบ | ต้นเหตุที่ควรสงสัยก่อน | วิธีตรวจหน้างาน |
|---|---|---|
| ตรงตอนจับ แต่โก่งทันทีที่ปลด | แรงจับหรือฐานรอง | คลายแคลมป์แล้ววัดซ้ำบนแท่นอ้างอิง |
| โก่งมากขึ้นเรื่อย ๆ ตามความลึก pocket | ความเค้นตกค้างและความแข็งเกร็งลด | วัดระหว่างแต่ละ roughing stage |
| มิติเพี้ยนเฉพาะหลังวิ่งงานนาน | ความร้อนสะสม | พักให้ชิ้นงานกลับสู่อุณหภูมิห้องแล้ววัดซ้ำ |
| บิดไปทางเดิมทุกชิ้นในล็อต | วัตถุดิบและทิศทางการกัดเนื้อ | ตรวจ heat/lot และเทียบกับ Mill Certificate |
| โก่งไม่ซ้ำทิศ แต่มีรอยกดจากแคลมป์ | วิธีจับงาน | ลดแรงจับ เพิ่มจุดรองรับ และตรวจฐานฟิกซ์เจอร์ |
ควรบันทึกหมายเลข heat/lot จาก Mill Certificate ควบคู่กับผลการวัด หากปัญหาเกิดเฉพาะบางล็อต ข้อมูลนี้ช่วยแยกเรื่องวัตถุดิบออกจากโปรแกรมและฟิกซ์เจอร์ได้เร็วกว่าการเดา
เลือกวัตถุดิบและ temper ให้ตรงงาน
สำหรับเกรดที่ชุบแข็งด้วยความร้อนได้ รหัสที่มีการคลายความเค้น เช่น T651 สำหรับแผ่น หรือ T6511 สำหรับผลิตภัณฑ์รีดบางรูปแบบ มักเหมาะกับงานกัดเนื้อหนักกว่า T6 ทั่วไป เพราะมีขั้นตอนคลายความเค้นเพิ่ม อย่างไรก็ตาม รหัสที่จัดหาได้ขึ้นกับรูปแบบผลิตภัณฑ์ ขนาด และมาตรฐานที่สั่ง จึงต้องตรวจในเอกสารผู้ผลิต ไม่ใช่เติมรหัส temper เองจากความคุ้นเคย
แนวทางเลือกเบื้องต้นมีดังนี้
- งาน plate, pocket ลึก หรือเหลือพื้นบาง: เริ่มพิจารณา 6061 หรือ 7075 ใน temper ที่คลายความเค้นและมีเอกสารยืนยัน
- งานกัดไม่มาก ชิ้นหนา หรือเป็นเพลากลม: T6 อาจเพียงพอ แต่ยังต้องทดลองลำดับกัดและวิธีจับ
- งานที่เน้นการกัดกร่อนหรือการเชื่อม: คุณสมบัติหลักอาจพาไปที่ 5083 จึงควรพิจารณาทั้งเกรด temper และแผนการกัดร่วมกัน
- งานที่ระบุความแบนเข้มงวด: เขียนเงื่อนไขการตรวจและสภาพก่อนวัดให้ชัด ความหนาเพียงอย่างเดียวไม่ได้รับประกันความแบนของชิ้นงานสำเร็จ
อ่านความหมายรหัสเพิ่มเติมได้ที่ Temper T6, T651, H112 คืออะไร และควรยึด Mill Certificate ของล็อตจริงเป็นหลัก
วางแผนกัดอย่างไรเพื่อลดการโก่ง
1. กัดหยาบสองด้านให้สมดุล
ถ้ารูปทรงเปิดโอกาส ให้แบ่งการเอาเนื้อออกจากทั้งสองด้าน แทนการกัดด้านเดียวจนจบ วิธีนี้ลดการปลดความเค้นแบบไม่สมดุล พลิกชิ้นงานตามลำดับที่วางไว้ และใช้ datum ที่ตรวจกลับได้ทุกครั้ง
2. เหลือเนื้อก่อนเก็บผิว
อย่ากัดหยาบจนถึงขนาดสุดท้ายในครั้งเดียว ควรเหลือเนื้อสำหรับ finishing ตามความสามารถของเครื่อง รูปทรง และค่าคลาดเคลื่อนที่ต้องการ จากนั้นปลดจับหรือจัดแรงจับใหม่ ตรวจการเปลี่ยนรูป แล้วจึงเก็บผิวขั้นสุดท้าย ตัวเลขเผื่อที่เหมาะต้องมาจากการทดลองกระบวนการของงานนั้น ไม่ควรใช้ค่าตายตัวกับทุกขนาด
3. ใช้แรงจับเท่าที่จำเป็น
เพิ่มพื้นที่รองรับ กระจายตำแหน่งแคลมป์ และหลีกเลี่ยงการกดกลางแผ่นบางจนแนบฐาน หากใช้ vacuum fixture ต้องตรวจว่าพื้นรองสะอาดและแรงดูดไม่ทำให้ชิ้นงานบางยุบตามผิวฟิกซ์เจอร์ เป้าหมายคือกันชิ้นงานเคลื่อน ไม่ใช่บังคับให้ชิ้นงานเปลี่ยนรูป
4. คุมเศษ ความร้อน และคมตัด
ใช้คมตัดและพารามิเตอร์ที่เหมาะกับอลูมิเนียม ระบายเศษออกจาก pocket และหลีกเลี่ยงการถูแทนการตัด แหล่งข้อมูลของ Sandvik Coromant เรื่องการตัดเฉือนอลูมิเนียม แนะนำให้พิจารณาคุณสมบัติของกลุ่มวัสดุ รูปทรงคมตัด และการคายเศษร่วมกัน ไม่ควรแก้ความร้อนด้วยการลดฟีดจนคมถูผิว
5. วัดในสภาพอิสระและอุณหภูมิคงที่
ค่าที่วัดขณะชิ้นงานยังถูกแคลมป์ไม่ใช่รูปทรงอิสระ หลังจบกระบวนการให้ปลดแรงจับ วางบนจุดรองรับที่กำหนด พักจนสภาพอุณหภูมิคงที่ แล้ววัดด้วยวิธีเดิมทุกครั้ง หากแบบกำหนด GD&T ให้ตรวจตาม datum และวิธีที่ระบุในแบบ ไม่ใช้ความรู้สึกจากการวางบนโต๊ะเพียงอย่างเดียว
ลำดับงานตัวอย่างสำหรับเพลตบางมี pocket
- ตรวจเกรด temper heat/lot และสภาพวัตถุดิบก่อนขึ้นเครื่อง
- ตรวจความสะอาดและความเรียบของฐานรอง แล้วตั้งแรงจับให้น้อยแต่มั่นคง
- กัด datum และ roughing ด้านแรกโดยยังเหลือโครงสร้างพยุงชิ้นงาน
- พลิกกัดด้านหลังเพื่อสร้างสมดุลของการเอาเนื้อออก
- ปลดแรงจับ ตรวจการแอ่นหรือบิด และบันทึกผล
- จับใหม่ด้วยแรงสม่ำเสมอ แล้ว semi-finish ทั้งสองด้าน
- พักชิ้นงานตามกระบวนการที่โรงงานรับรอง ก่อน finish ขั้นสุดท้าย
- ตรวจในสภาพอิสระ พร้อมบันทึกอุณหภูมิ วิธีรองรับ และเครื่องมือวัด
ลำดับนี้เป็นกรอบเริ่มต้น ไม่ใช่สูตรสำเร็จ งานบางมาก รูปทรงไม่สมมาตร หรือ tolerance เข้มอาจต้องใช้ soft jaw, vacuum fixture, sacrificial tabs หรือกระบวนการคลายความเค้นที่ผู้เชี่ยวชาญวัสดุรับรอง ห้ามนำชิ้นงานที่ผ่านการอบชุบไปอบเองโดยไม่มี procedure เพราะอาจเปลี่ยน temper และความแข็งแรง
สิ่งที่ไม่ควรทำ
- ขันแคลมป์เพิ่มทุกครั้งที่วัดแล้วโก่ง เพราะเป็นการซ่อนอาการชั่วคราว
- เปลี่ยนจาก 6061 เป็น 7075 โดยหวังว่าจะไม่โก่งเสมอ เกรดที่แข็งแรงกว่าไม่ได้แปลว่าความเค้นตกค้างหรือกระบวนการจับงานเหมาะกว่า
- ใช้เปลวไฟดัดหรืออบแก้เองโดยไม่ควบคุมอุณหภูมิ เพราะอาจทำลาย temper
- ตรวจเฉพาะความหนาแล้วสรุปว่าชิ้นงานแบน ความหนา ความแบน และความขนานเป็นคนละข้อกำหนด
- ตัดวัตถุดิบชิดขนาดสำเร็จจนไม่มีเนื้อสำหรับตั้ง datum และเก็บผิว ดูแนวทางเผื่อขนาดที่ ความคลาดเคลื่อนในการตัดอลูมิเนียม
สรุป
- การโก่งหลัง CNC มักเป็นผลร่วมของความเค้นตกค้าง แรงจับ ความร้อน และรูปทรงที่บางลง
- เลือก temper ที่คลายความเค้นเมื่อมาตรฐานและรูปแบบผลิตภัณฑ์รองรับ แต่ไม่ควรพึ่ง temper เพียงอย่างเดียว
- กัดหยาบสองด้านอย่างสมดุล เหลือเนื้อ แล้วปลดวัดก่อน finishing
- ใช้แรงจับเท่าที่จำเป็น คุมการคายเศษ และตรวจในสภาพอิสระ
- บันทึก heat/lot ลำดับกัด แรงจับ และผลวัด เพื่อหาต้นเหตุจากข้อมูลจริง
คำถามที่พบบ่อย
อลูมิเนียม T651 จะไม่โก่งเลยใช่ไหม
ไม่ใช่ T651 ลดความเค้นตกค้างด้วยกระบวนการที่กำหนด แต่ชิ้นงานยังโก่งได้จากการกัดไม่สมดุล แรงจับ ความร้อน หรือรูปทรงบางมาก จึงต้องควบคุมทั้งวัสดุและกระบวนการผลิต
ชิ้นงานโก่งแล้วกดให้ตรงและกัดต่อได้ไหม
ทำได้เฉพาะเมื่อ procedure ได้ประเมินการดีดกลับหลังปลดจับแล้ว หากกดให้ตรงและวัดเฉพาะบนเครื่อง มีความเสี่ยงสูงที่มิติจะเปลี่ยนทันทีเมื่อถอดชิ้นงาน ควรปลดวัดในสภาพอิสระก่อนตัดสินใจแก้
ควรเผื่อเนื้อเท่าไรเพื่อแก้การโก่ง
ไม่มีตัวเลขเดียวที่ใช้ได้กับทุกงาน เพราะขึ้นกับขนาด ความหนา รูปทรง ปริมาณเนื้อที่กัด temper ฟิกซ์เจอร์ และ tolerance วิธีที่ปลอดภัยคือทำ first article บันทึกการเปลี่ยนรูปแต่ละขั้น แล้วกำหนด stock allowance จากข้อมูลของชิ้นงานจริง
บทความที่เกี่ยวข้อง
- วิธีเลือกอลูมิเนียมสำหรับงาน CNC
- อลูมิเนียมเกรดไหนกัดกลึงง่ายที่สุด
- ค่าคุณสมบัติเชิงกลของอลูมิเนียม อ่านตารางเป็น
- ตรวจรับอลูมิเนียมอย่างไรให้มั่นใจว่าตรงสเปก
กำลังวางแผนงาน plate หรือ pocket ลึก? ส่งเกรด temper ขนาดดิบ ขนาดสำเร็จ และจำนวนชิ้นให้ทีม PX Metal ขอใบเสนอราคา หรือสอบถามเรื่อง บริการตัดตามขนาด ทาง LINE @548vojid โทร 090-960-0063 เพื่อช่วยเตรียมวัตถุดิบให้เหมาะกับลำดับงาน CNC ของคุณ