กัดอลูมิเนียมเป็นครีบ แก้ Burr ที่ขอบงานอย่างไร
กัดอลูมิเนียมเป็นครีบ ต้องแก้อย่างไร
คำตอบตรง ๆ: เริ่มจากทำให้คมตัดตัดเนื้อโลหะจริงและมีเนื้อรองรับตรงจุดที่ทูลออกจากชิ้นงาน ไม่ใช่เพิ่มขั้นตอนลบคมอย่างเดียว ตรวจทูลสึกหรือมีอลูมิเนียมเกาะคม ปรับฟีดและรอบตามคำแนะนำของผู้ผลิตทูล จัดทางเดินทูลไม่ให้คมออกจากขอบบางโดยไม่มีวัสดุรองรับ และคายเศษออกจากร่องให้ทัน จากนั้นจึงกำหนด chamfer หรือ deburring ที่วัดผลได้ในแบบและแผนตรวจ
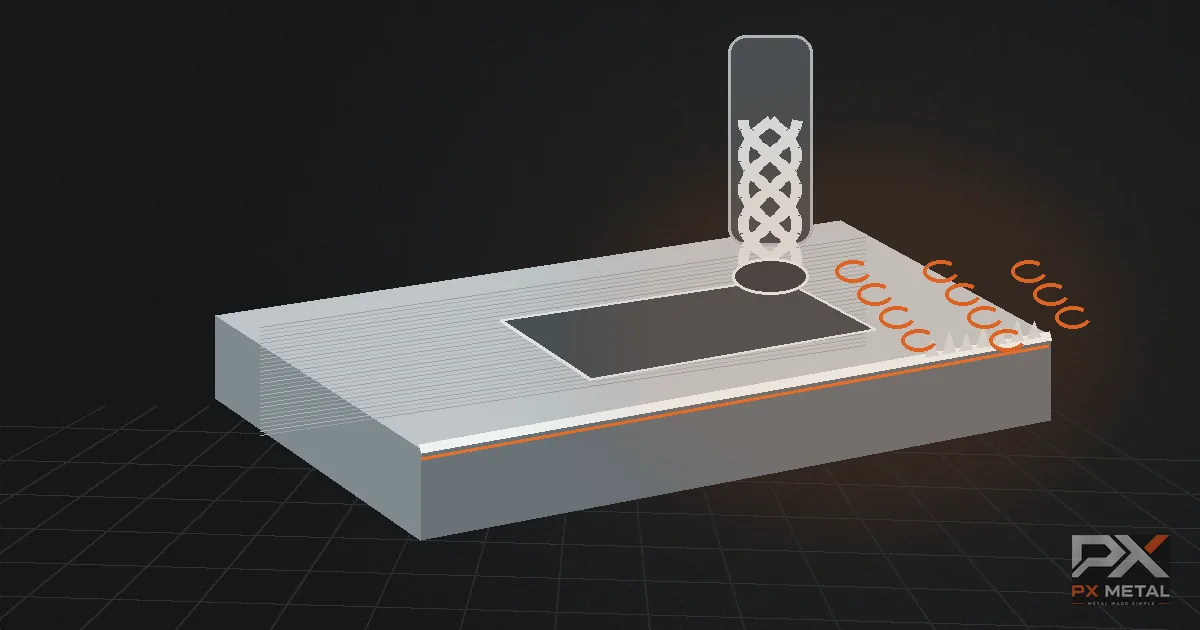
ครีบหรือ Burr คือเนื้อโลหะที่ยื่นหรือพับติดอยู่บริเวณขอบหลังตัดเฉือน มักพบที่ขอบทางออกของการเจาะ ปลายร่อง ขอบ pocket และด้านล่างของเพลต หากปล่อยไว้ ครีบอาจทำให้ประกอบไม่สนิท บาดมือ รบกวนการวัด หรือหลุดเข้าไปในระบบเครื่องจักรได้
ทำไมอลูมิเนียมจึงเกิด Burr หลัง CNC
อลูมิเนียมหลายเกรดมีความเหนียวและเกิดการเกาะคมตัดได้ เมื่อสภาวะตัดทำให้คม ถูหรือดัน แทนที่จะเฉือน วัสดุตรงขอบจะยืดและพับออกเป็นครีบ ปัญหามักมาจากหลายปัจจัยร่วมกัน
- คมตัดทื่อหรือมี Built-up Edge — อลูมิเนียมเกาะหน้าคม ทำให้รัศมีคมโตและดันเนื้อแทนการตัด
- พารามิเตอร์ไม่สัมพันธ์กับทูล — ฟีดต่ำเกินไปอาจทำให้คมถู ส่วนสภาวะที่หนักเกินกำลังทูล เครื่อง หรือการจับงานทำให้คมสั่นและขอบฉีก
- เศษถูกตัดซ้ำ — เศษค้างใน pocket หรือร่องสัมผัสคมอีกครั้ง เกิดความร้อนและรอยป้ายบนผิว
- ทางออกของทูลไม่มีเนื้อรองรับ — ขอบบางถูกแรงตัดผลักออกก่อนขาด จึงเกิด exit burr
- ชิ้นงานหรือขอบสั่น — ระยะยื่นมาก ฐานรองไม่พอ หรือผนังบาง ทำให้คมตัดไม่สม่ำเสมอ
- เกรดและ temper ต่างกัน — วัสดุที่อ่อนหรือเหนียวกว่าอาจมีพฤติกรรมการเกิดครีบต่างจากวัสดุที่แข็งกว่า จึงไม่ควรใช้โปรแกรมเดียวกันโดยไม่ทดลอง
แนวทางของ Sandvik Coromant สำหรับการกัดวัสดุนอกกลุ่มเหล็ก เน้นคมตัดที่คม รูปทรงทูลเหมาะกับวัสดุ และการคายเศษที่ดี ขณะที่ Seco Tools: Milling aluminum อธิบายการเลือกทูลและสภาวะกัดอลูมิเนียมตามงานจริง ค่ารอบและฟีดจึงควรยึดข้อมูลของผู้ผลิตทูลสำหรับเส้นผ่านศูนย์กลาง จำนวนฟัน เกรดวัสดุ และเครื่องจักรที่ใช้ ไม่ควรคัดลอกตัวเลขจากงานอื่นโดยตรง
อ่านลักษณะครีบเพื่อหาต้นเหตุ
| ลักษณะที่พบ | จุดที่ควรตรวจเป็นอันดับแรก | แนวทางทดลองแก้ |
|---|---|---|
| ครีบหนาที่ขอบทางออก | ทิศทางแรงตัดและเนื้อรองรับ | เปลี่ยนทางเข้าออกของทูล หรือเหลือเนื้อรองรับไว้ตัดขั้นสุดท้าย |
| ครีบเพิ่มขึ้นตามจำนวนชิ้น | ทูลสึกหรืออลูมิเนียมเกาะคม | ตรวจคมด้วยกำลังขยาย ทำความสะอาดหรือเปลี่ยนทูลตามเกณฑ์ |
| ผิวป้ายและเศษติดในร่อง | การคายเศษและสารหล่อเย็น | ปรับทิศทางลม/น้ำหล่อเย็นและทางเดินทูลให้เศษออกจากจุดตัด |
| ขอบเป็นคลื่นพร้อมเสียงสั่น | ความแข็งเกร็งของทูลและการจับงาน | ลดระยะยื่น เพิ่มการรองรับ และตรวจ runout |
| Burr มากเฉพาะด้านล่างรูเจาะ | จุด breakthrough | ใช้แผ่นรองรับด้านทางออก หรือวาง drilling cycle ให้เหมาะกับทูล |
| ลบคมแล้วขนาดหลุด | ขอบอ้างอิงและวิธีตรวจ | ระบุขนาด chamfer/edge break และวิธีวัดก่อนผลิต |
ควรเก็บตัวอย่างชิ้นแรกและบันทึกหมายเลขทูล อายุทูล สภาวะตัด ตำแหน่งครีบ และ heat/lot ของวัสดุ หากอาการเปลี่ยนเฉพาะบางล็อต ให้เทียบข้อมูลกับ Mill Certificate ก่อนสรุปว่าโปรแกรมผิด
วิธีลด Burr ตั้งแต่กระบวนการกัด
1. ใช้ทูลสำหรับอลูมิเนียมและควบคุมคมตัด
เลือกเรขาคณิตคมตัดและช่องคายเศษที่ผู้ผลิตระบุว่าสำหรับอลูมิเนียมหรือวัสดุนอกกลุ่มเหล็ก ตรวจ runout การยึดทูล และระยะยื่นให้สั้นเท่าที่รูปงานอนุญาต อย่ารอจนครีบหนามากจึงเปลี่ยนทูล ควรกำหนดเกณฑ์อายุทูลจากแนวโน้มขนาด ผิว และ Burr ของกระบวนการจริง
การเลือกเกรดก็มีผลต่อการกัด อ่านภาพรวมได้ที่ อลูมิเนียมเกรดไหนกัดกลึงง่ายที่สุด และ วิธีเลือกอลูมิเนียมสำหรับงาน CNC
2. ใช้ chip load ที่ทำให้เกิดการตัด ไม่ใช่การถู
คำนวณรอบและฟีดจากคำแนะนำของผู้ผลิตทูล แล้วปรับด้วยข้อจำกัดของ spindle ความแข็งเกร็ง ระยะยื่น และการจับงาน หากลดฟีดเพื่อแก้เสียงจนต่ำเกินช่วงทำงานของคม ทูลอาจถูผิวและสร้างความร้อนมากขึ้น การแก้ที่ถูกต้องอาจเป็นการลดระยะยื่น ปรับ engagement หรือเปลี่ยนกลยุทธ์ทางเดินทูลแทน
3. วางทางเดินทูลให้ขอบมีเนื้อรองรับ
ตำแหน่งที่คมตัดออกจากวัสดุมีแนวโน้มเกิดครีบมากกว่าพื้นที่ที่รองรับอยู่ วาง entry/exit ไว้ในบริเวณที่ตัดทิ้งได้ ใช้ sacrificial stock หรือแผ่นรองเมื่อเหมาะสม และหลีกเลี่ยงการจบ cut ที่มุมบาง หากต้องกัด contour หลายด้าน ให้ทดลองลำดับที่รักษาความแข็งเกร็งของชิ้นงานไว้นานที่สุด
4. แยก roughing, finishing และ edge break
กัดหยาบเพื่อเอาเนื้อหลักออก แล้วเก็บผิวด้วยคมและ engagement ที่สม่ำเสมอ ขั้นตอนลบคมควรถูกกำหนดเป็น operation ไม่ใช่งานแก้ปลายไลน์ สำหรับขอบที่เข้าถึงได้ การกัด chamfer บนเครื่องช่วยให้ขนาดสม่ำเสมอกว่าการตะไบด้วยมือ แต่ต้องควบคุม datum, runout และความสูงทูล
5. คายเศษให้พ้นจุดตัด
จัดน้ำหล่อเย็น ลม หรือระบบดูดให้พาเศษออก โดยประเมินความปลอดภัยของเครื่องและข้อกำหนดโรงงานร่วมด้วย หลีกเลี่ยงการเป่าเศษฟุ้งนอกพื้นที่ปิด เศษที่ถูกตัดซ้ำทำให้ผิวเสีย ความร้อนสูง และ Built-up Edge เกิดเร็วขึ้น
งานเจาะทะลุ ลดครีบด้านล่างอย่างไร
ครีบด้านล่างรูมักเกิดตอนปลายดอกใกล้ทะลุและเนื้อที่เหลือรับแรงไม่ไหว แนวทางที่ควรทดลองคือ
- รองด้านทางออกด้วยวัสดุที่เรียบ แนบสนิท และไม่รบกวนการจับงาน
- ใช้ดอกที่สภาพคมดีและเหมาะกับอลูมิเนียม ตรวจ runout ก่อนปรับโปรแกรม
- ควบคุมการคายเศษไม่ให้เศษอัดแน่นในรูลึก
- วาง breakthrough และ cycle ตามคำแนะนำผู้ผลิตดอก ไม่ใช้ค่าตายตัวกับทุกเส้นผ่านศูนย์กลาง
- หากแบบต้องการขอบสะอาด ให้ระบุ countersink หรือ chamfer เป็นขั้นตอนที่ตรวจรับได้
สำหรับงานที่มีเกลียวต่อ อ่าน เทคนิคเจาะและทำเกลียวบนอลูมิเนียม เพื่อวางขนาดรูและการต๊าปแยกจากเกณฑ์ลบคม
ลบคมแบบไหนเหมาะกับงาน
| วิธี | เหมาะเมื่อ | จุดควบคุม |
|---|---|---|
| Chamfer mill บน CNC | ต้องการขนาดสม่ำเสมอและเข้าถึงขอบได้ | datum, tool height, runout และครีบรอง |
| มีดลบคมหรือ scraper | งานจำนวนน้อย รูปทรงเข้าถึงง่าย | แรงมือ รอยขีด และความสม่ำเสมอระหว่างผู้ปฏิบัติงาน |
| แปรงขัดเฉพาะงาน | ครีบบาง ต้องการลดขอบคม | การสึกของแปรง ทิศทางขัด และการเปลี่ยนผิว |
| สื่อขัดแบบถัง/สั่น | ชิ้นเล็กจำนวนมากและรูปทรงรองรับ | การเปลี่ยนรัศมีขอบ การกระแทกกัน และความสะอาดหลังจบ |
| กระบวนการพิเศษ | รูตัดกันหรือขอบภายในที่เข้าถึงยาก | ต้องทดลองและรับรองว่าไม่กระทบมิติหรือผิวสำคัญ |
อุปกรณ์ลบคมทุกชนิดต้องใช้ตามคู่มือและข้อกำหนดความปลอดภัยของโรงงาน ห้ามจับชิ้นงานใกล้ทูลหมุนด้วยมือ และไม่ควรใช้ถุงมือใกล้ชิ้นส่วนหมุนหากการประเมินความเสี่ยงของเครื่องห้ามไว้
ระบุ Burr ในแบบและแผนตรวจอย่างไร
คำว่า “ลบคมทั้งหมด” ยังตีความต่างกันได้ ฝ่ายออกแบบและจัดซื้อควรระบุให้ชัดว่า
- ขอบใดเป็นขอบใช้งาน ขอบซีล ขอบประกอบ หรือ datum
- ต้องการ edge break, chamfer หรือ radius พร้อมขนาดและ tolerance เท่าใด
- อนุญาตให้มีครีบยื่นหรือขอบคมที่ตำแหน่งใดหรือไม่
- ตรวจด้วยวิธีใด เครื่องมือใด และ sampling เท่าใด
- ผิวหลังลบคมต้องไม่ขีดข่วนหรือเปลี่ยนมิติสำคัญบริเวณใด
มาตรฐาน ISO 13715 ว่าด้วยการระบุขอบที่มีรูปทรงไม่กำหนดชัดในเอกสารทางเทคนิค ใช้เป็นกรอบสำหรับการสื่อสารบนแบบได้ แต่ทีมออกแบบต้องตรวจฉบับที่สัญญาหรือระบบคุณภาพของตนอ้างอิง และตกลงเกณฑ์ตรวจร่วมกับผู้ผลิต ไม่ควรใส่เลขมาตรฐานโดยไม่กำหนดผลที่ต้องการจริง
เช็กลิสต์แก้ Burr แบบไม่เดาสุ่ม
- ถ่ายภาพและระบุตำแหน่ง ทิศทาง และขนาดของครีบก่อนลบ
- ตรวจทูล การเกาะคม runout ระยะยื่น และการจับยึด
- ตรวจว่าเศษออกจากจุดตัดหรือถูกตัดซ้ำ
- เทียบรอบ ฟีด engagement และ coolant กับคู่มือผู้ผลิตทูล
- ทดลองเปลี่ยนทีละตัวแปรและใช้ชิ้นงาน/ล็อตเดียวกันเมื่อทำได้
- วัดมิติและผิวหลัง deburring ไม่ดูเฉพาะว่าคมบาดมือหรือไม่
- บันทึกค่าที่ผ่านเป็น standard work และกำหนดเกณฑ์เปลี่ยนทูล
หากชิ้นงานบางและมีอาการโก่งร่วมด้วย ให้แก้ความแข็งเกร็งและแรงจับก่อน เพราะการเพิ่มขั้นตอนลบคมอาจไม่แก้ต้นเหตุ อ่านต่อที่ กัดอลูมิเนียมแล้วโก่ง แก้และป้องกันอย่างไร
สรุป
- Burr เกิดเมื่อวัสดุถูกดันหรือพับที่ขอบ มากกว่าถูกเฉือนออกอย่างสะอาด
- ตรวจคมตัด Built-up Edge การคายเศษ และความแข็งเกร็งก่อนเพิ่มงานขัด
- วางทางเดินทูลและเนื้อรองรับเพื่อลด exit burr โดยเฉพาะขอบบางและรูทะลุ
- กำหนด edge break หรือ chamfer ในแบบและแผนตรวจให้วัดผลได้
- ปรับค่าตามข้อมูลผู้ผลิตทูลและผลทดลองจริง ไม่มีรอบหรือฟีดชุดเดียวที่ใช้ได้กับทุกงาน
คำถามที่พบบ่อย
เพิ่มรอบ spindle แล้ว Burr จะหายไหม
ไม่เสมอไป รอบต้องสัมพันธ์กับเส้นผ่านศูนย์กลางทูล ฟีดต่อฟัน engagement และช่วงทำงานที่ผู้ผลิตกำหนด หากเพิ่มรอบแต่ฟีดไม่สัมพันธ์ คมอาจถูมากขึ้นและเกิดการเกาะคม ควรตรวจทั้งระบบ ไม่ปรับรอบเพียงค่าเดียว
ใช้กระดาษทรายลบครีบแทน chamfer ได้หรือไม่
ใช้ได้ในบางงานที่ยอมรับความแปรผันและไม่มีขนาดขอบสำคัญ แต่ควบคุมรัศมี รอยขีด และความสม่ำเสมอยากกว่าการใช้ทูลที่กำหนดตำแหน่ง หากขอบมีหน้าที่ประกอบ ซีล หรือเป็น datum ควรกำหนดวิธีและเกณฑ์วัดชัดเจน
เปลี่ยนจาก 6061 เป็น 7075 จะเกิด Burr น้อยลงหรือไม่
อาจให้พฤติกรรมการตัดต่างกัน แต่ไม่ใช่เหตุผลเพียงพอในการเปลี่ยนเกรด เพราะความแข็งแรง การกัดกร่อน การเชื่อม ราคา และข้อกำหนดแบบก็เปลี่ยนตาม ควรแก้ทูล ทางเดินทูล การคายเศษ และการจับงานก่อน แล้วทดลองวัสดุเฉพาะเมื่อการออกแบบอนุญาต
บทความที่เกี่ยวข้อง
- วิธีเลือกอลูมิเนียมสำหรับงาน CNC
- อลูมิเนียมเกรดไหนกัดกลึงง่ายที่สุด
- เจาะและทำเกลียวบนอลูมิเนียม เทคนิคที่ควรรู้
- ความคลาดเคลื่อนในการตัดอลูมิเนียม ควรเผื่อเท่าไร
ต้องการวัตถุดิบให้เหลือระยะจับและเนื้อเก็บผิวเหมาะกับงาน CNC? ส่งเกรด temper ขนาดดิบ ขนาดสำเร็จ และจำนวนให้ทีม PX Metal ขอใบเสนอราคา หรือดู บริการตัดตามขนาด ทาง LINE @548vojid โทร 090-960-0063 เพื่อช่วยเตรียมแผ่นหรือเพลาให้พร้อมเข้ากระบวนการผลิต